
 da
Machine Made Cleanroom Panels Supplier
Mekanisk fremstillede renrumspaneler bruges i vid udstrækning i miljøer, der kræver høje niveauer af renlighed, temperatur- og fugtighedskontrol og sikkerhedsydelse. Deres kernefunktion er at skabe et stabilt og kontrollerbart rent rummiljø, effektivt isolere eksterne kilder til forurening og reducere adhæsion og spredning af støv, bakterier og mikroorganismer i luften, hvilket giver et pålideligt rent miljø til produktion, medicinske og videnskabelige forskningsaktiviteter.
Med hensyn til ydeevnefordele har mekanisk fremstillede renrumspaneler fremragende strukturel stabilitet og bæreevne. Den mekaniske presseproces resulterer i en tættere og mere ensartet indvendig struktur, der sikrer høj samlet planhed og modstandsdygtighed over for deformation, opretholdelse af fremragende væg- og loftydeevne selv efter lang tids brug. Samtidigt tilbyder produktet overlegen brandmodstandsdygtighed, med brandbestandige kernematerialer såsom stenuld, magnesiumoxid og siliciumsten til rådighed for at opfylde A-grade ikke-brændbare eller højkvalitets flammehæmmende standarder, hvilket effektivt forbedrer bygningens overordnede sikkerhedsniveau.
Hvad angår renhedsydelse, bruger overfladen af mekanisk fremstillede renrumspaneler typisk farvebelagte stålplader, rustfri stålplader eller antibakterielle belægningsmaterialer, der tilbyder korrosionsbestandighed, modstandsdygtighed over for kemiske rengøringsmidler, nem rengøring og modstandsdygtighed over for støvophobning. Dette opfylder de langsigtede brugskrav i rene miljøer af høj standard, såsom GMP-værksteder, hospitalsoperationsstuer og elektroniske renrum. Dens fremragende tætningsstrukturdesign reducerer også effektivt støvophobning i huller, hvilket mindsker risikoen for sekundær forurening.
Mekanisk fremstillede renrumspaneler tilbyder også god lydisolering, termisk isolering og energibesparende effekter. Kernematerialestrukturen med høj tæthed blokerer effektivt støjtransmission og reducerer samtidig varmetabet, hjælper brugerne med at reducere energiforbruget i klimaanlæg og opnår mere energieffektiv og miljøvenlig bygningsdrift. Den modulære installationsmetode forbedrer også byggeeffektiviteten betydeligt, forkorter byggetiden og reducerer de samlede projektomkostninger.
Produktkategorier
-
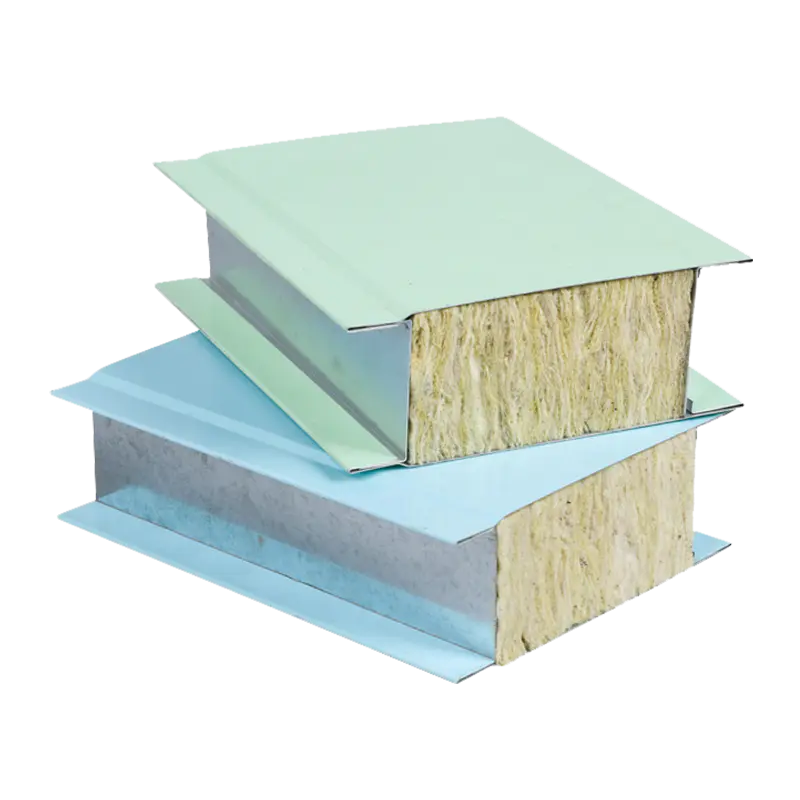
Maskinlavet stenulds renrumspanel
Ved at bruge stenuld med middel til høj densitet som kernemateriale og galvaniserede (rustfrit s -
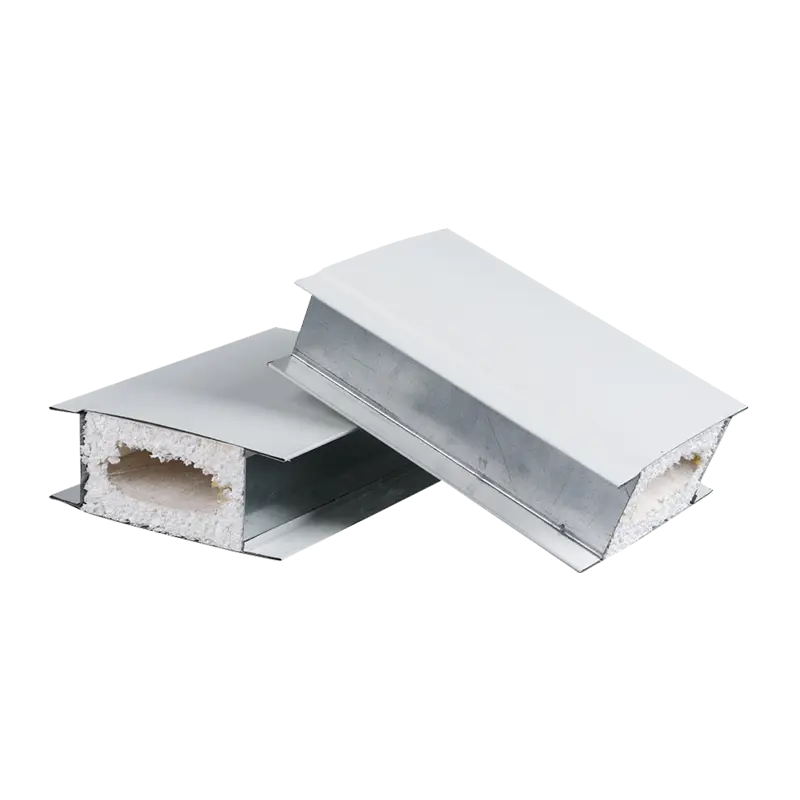
Maskinfremstillet Magnesium Oxysulfate Cleanroom Panel
Denne nye generation af bygnings- og dekorative paneler bruger magnesiumoxysulfat som kernemateri -
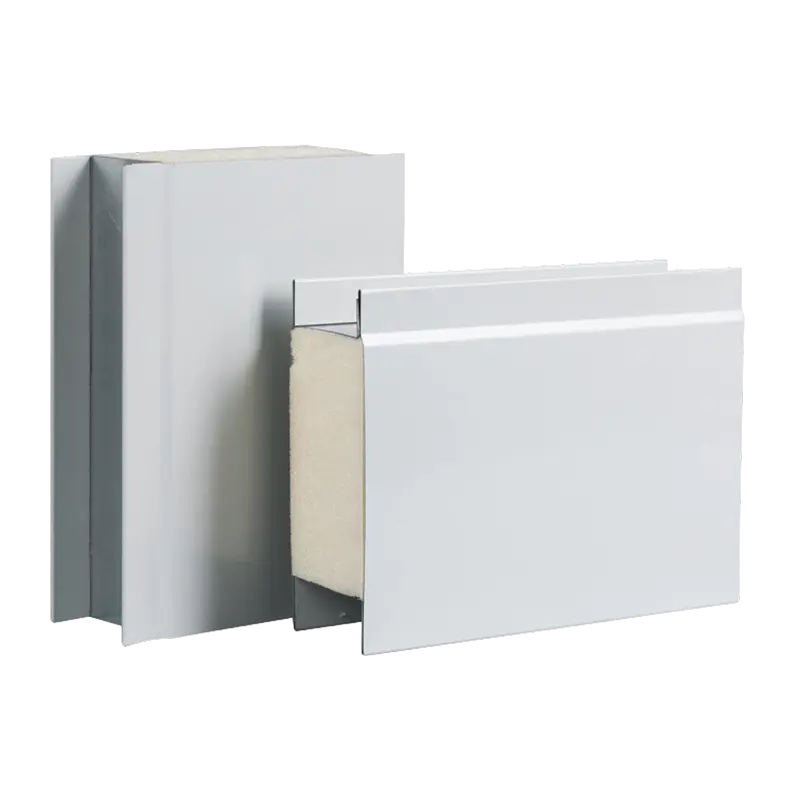
Maskinfremstillet polyurethan renrumspanel
Ved at bruge polyurethan (PU) som kernemateriale bruges dette panel generelt til det yderste lag -
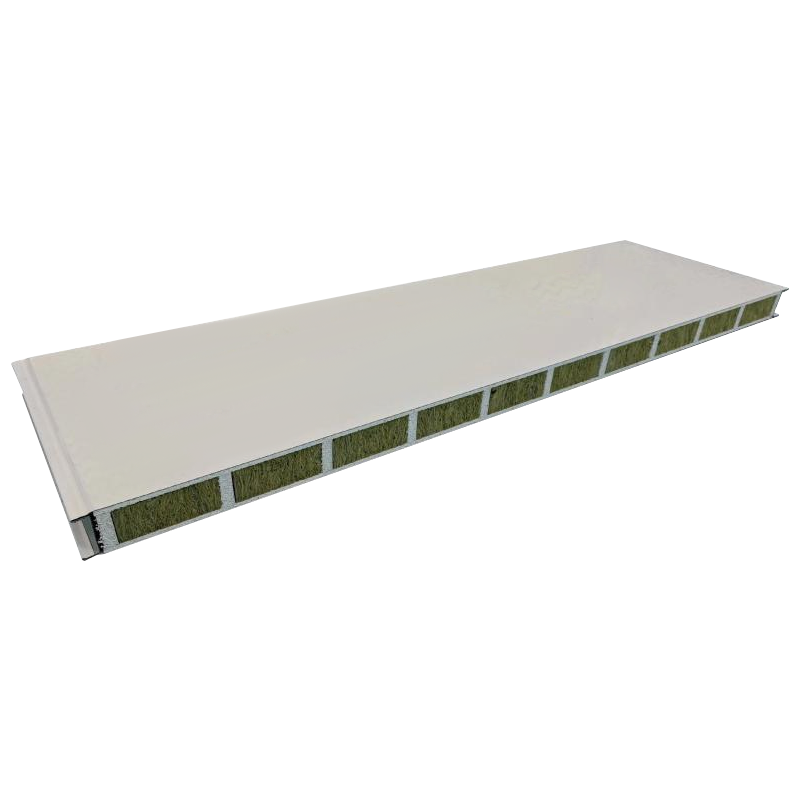
Hult magnesiumoxid stenulds renrumspanel
Ved at bruge farvebelagte stålplader som overflademateriale, 5 mm magnesiumoxidplader som det ø -
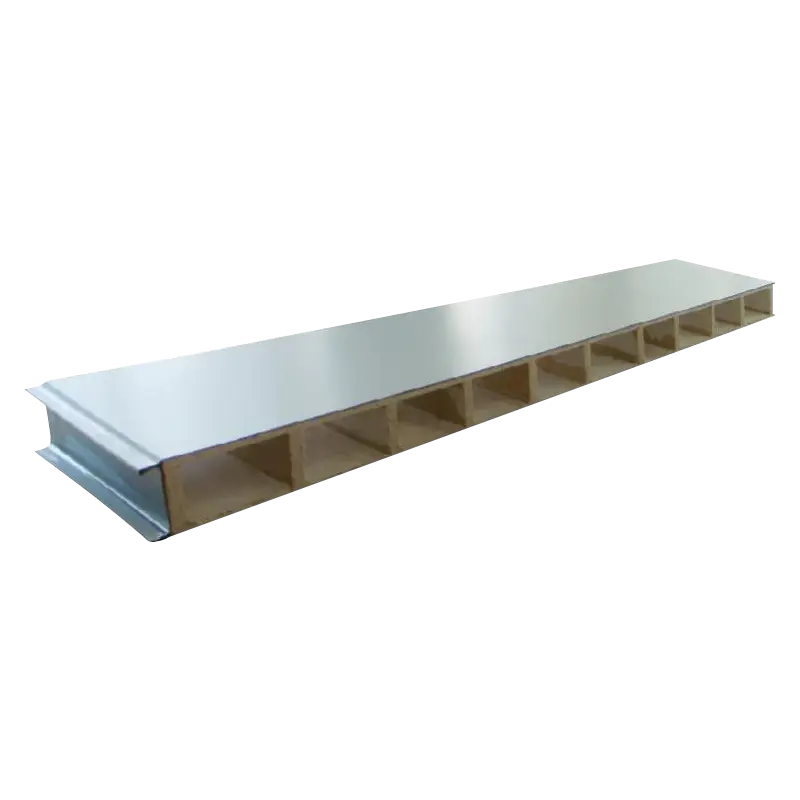
Maskinfremstillet hult magnesiumoxid renrumspanel
Dette lette byggepanel bruger farvebelagte stålplader som overflademateriale og hult magnesiumox -
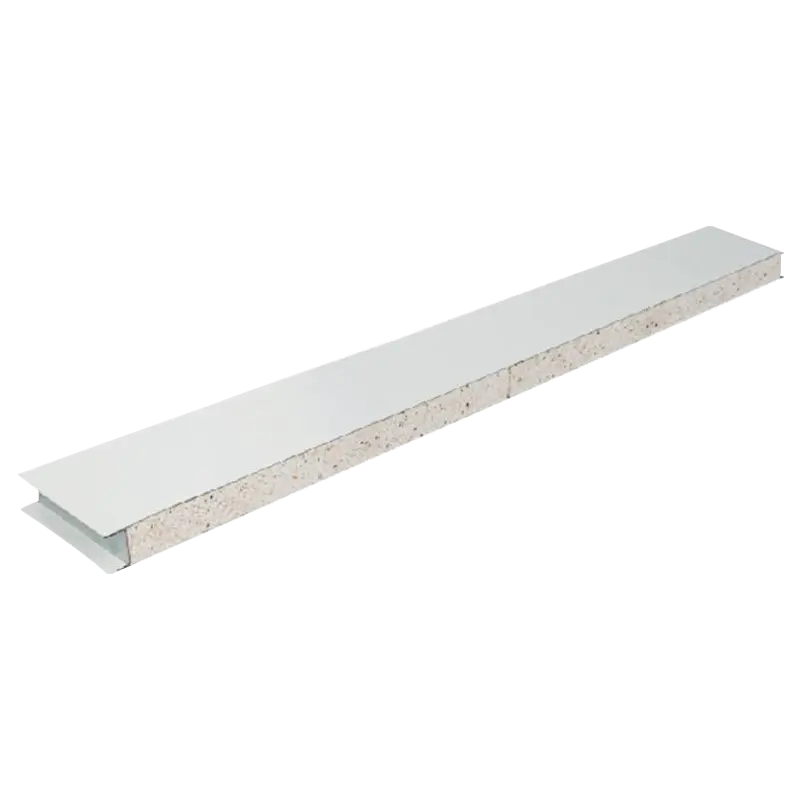
Mekanisk silicium klippeplade
Denne nye generation af bygnings- og dekorative paneler bruger siliciumsten som kernemateriale, g
Om Kaisier
Kaisier renser Globe Tech Empowers i morgen
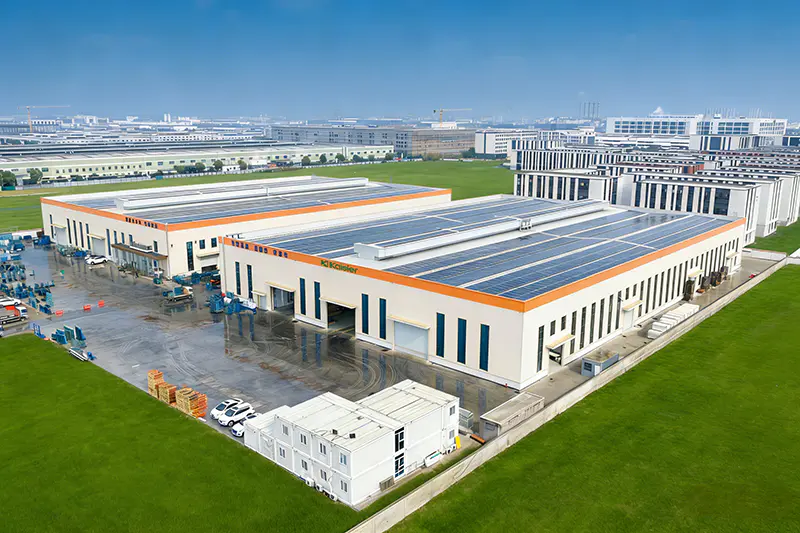
Zhejiang Kaisier Clean Technology Co.,Ltd. upholding the brand mission of "Kaisier Cleans the Globe, Tech Empowers Tomorrow", Zhejiang Kaisier Clean Technology Co., Ltd. and its Thai subsidiary are a technology-driven enterprise in the clean industry with a global layout. The company has built four modern production bases in China and Thailand, forming a "domestic coordination + international radiation" capacity network equipped with intelligent production lines and precision testing equipment to ensure stable and efficient supply.
We are a China Custom Machine Made Cleanroom Panels Factory and Machine Made Cleanroom Panels Supplier, specialize in R&D, production and sales of a full range of clean panels, including color steel sandwich panels, rock wool clean panels and magnesium oxide clean panels, which can meet the stringent requirements of Class 100 to Class 300,000 air purification projects. Our products lead the world in fire resistance, antibacterial and antistatic performance, and are widely applied in high-end fields such as healthcare, electronics and food industries, providing one-stop services from solution design to after-sales support. With technological innovation as the core and the philosophy of "precision engineering for ultimate cleanliness", we are committed to delivering safe and reliable clean space solutions for global customers.
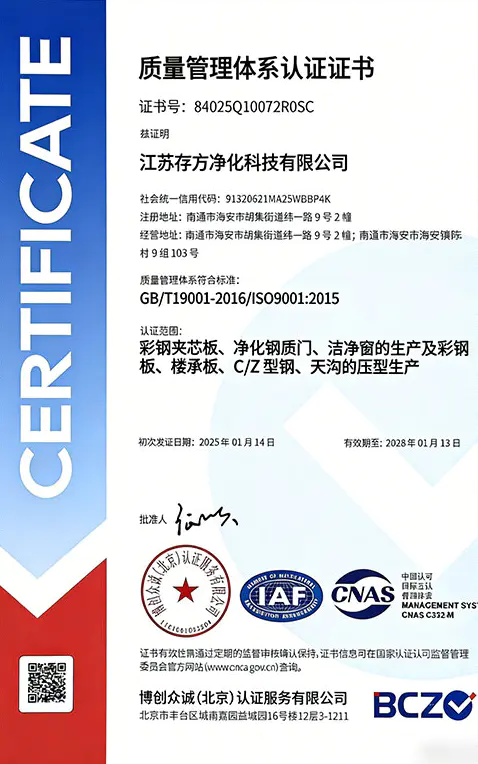
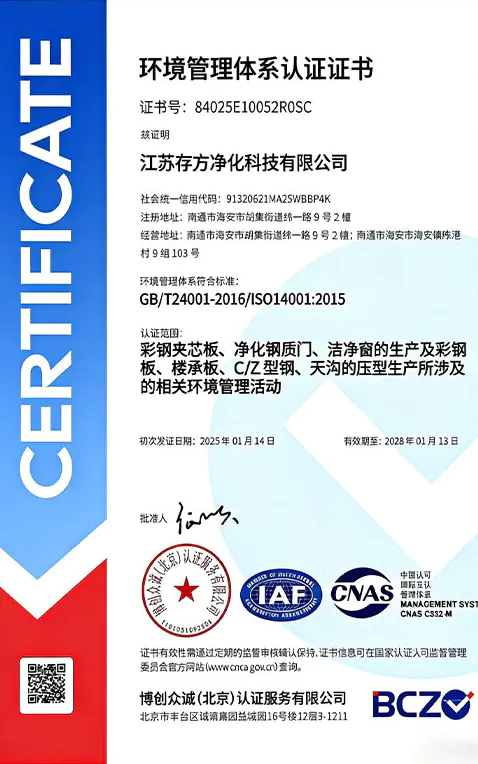
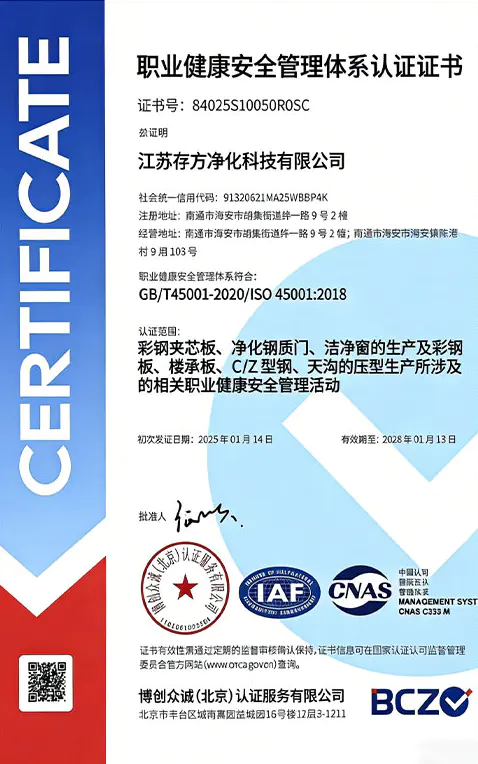
Hædersbevis
Vores seneste nyheder
Besked feedback
Mekanisk rensede paneler Industry knowledge
I renrumssystemteknik, maskinfremstillede renrumspaneler — produceret via kontinuerlige automatiserede processer — er blevet til foretrukket materiale til ISO klasse 7 (klasse 10.000) til ISO klasse 8 (klasse 100.000) rene zoner samt ikke-bærende skillevægge og generelle indkapslinger . Den klare konklusion er: Samtidig med at de giver god planhed, klasse A-brandmodstand og overflader, der er nemme at rengøre, opnår maskinfremstillede paneler 20 %-30 % lavere samlede omkostninger end manuelle paneler, med en daglig produktion på 1.500–2.000 m². De er bedst egnede til projekter med stramme tidsplaner, store arealer og beskedne belastningskrav . Det følgende giver en dybdegående teknisk reference fra fire dimensioner: strukturelle processer, kernematerialeydelse, økonomisk sammenligning og installationsspecifikationer.
Produktionsproces og strukturelle egenskaber: Tekniske fordele ved kontinuerlig presseformning
Maskinfremstillede renrumspaneler fremstilles vha kontinuerlige automatiserede produktionslinjer, hvor kernematerialet og beklædningspladerne bindes og formes i en enkelt proces via højtryksfyldning eller opskumning . Sammenlignet med manuelle paneler er den vigtigste forskel, at maskinfremstillede paneler ikke har nogen perimeterforstærkende stålbånd, der i stedet er afhængige af bindingsstyrken mellem kerne og beklædning og panelets iboende stivhed for at opretholde strukturen. Typiske procesparametre er som følger:
| Proces parameter | Typisk værdi/interval | Indvirkning på ydeevne |
|---|---|---|
| Linjehastighed | 3-8 m/min | Højere hastighed øger outputtet, men kræver tilstrækkelig kernehærdning |
| Dannende tryk | 0,5-1,2 MPa | Højere tryk giver mere ensartet kernedensitet og bedre bindingsstyrke |
| Overfladetykkelse | 0,426-0,7 mm | Påvirker slagfasthed og fastholdelse af fladhed |
| Paneltykkelse | 50/75/100/150 mm | Påvirker bøjningsstyrke og termisk isolering |
Vejledning til valg af kernemateriale: Kvantitativ sammenligning af fem almindelige kernetyper
Kernematerialet i maskinfremstillede renrumspaneler bestemmer brandmodstand, termisk isolering, styrke og omkostningskarakteristika. En detaljeret sammenligning af fem almindelige maskinfremstillede panelkernematerialer er vist nedenfor:
| Kernemateriale | Brandvurdering | Termisk ledningsevne (W/m·K) | Bøjestyrke (MPa) | relative omkostninger | Typiske applikationer |
|---|---|---|---|---|---|
| Stenuld | Klasse A | 0.040 | 0,8-1,0 | Baseline | Farmaceutiske, elektronik, strenge brandkontrol områder |
| Magnesiumoxysulfat | Klasse A | 0.098 | 1,2-1,5 | 20 % | Fugtige miljøer, madværksteder, kølerum |
| Polyurethan (PU) | Klasse B1/B2 | 0.024 | 1,3-1,6 | 15 % | Temperaturkontrollerede renrum, projekter med høj energieffektivitet |
| Silicon Rock Board | Klasse A | 0.052 | 1,0-1,2 | 10 % | Hospitaler, skoler, offentlige bygningers rene zoner |
| EPS (polystyren) | Klasse B2 | 0.035 | 0,6-0,8 | -15 % | Midlertidige rene zoner, lavbudget ikke-kritiske områder |
Økonomisk analyse: Omkostningsforskelle mellem maskinfremstillede og manuelle paneler
Den største konkurrencefordel ved maskinfremstillede paneler er omkostningsfordelen ved stordriftsfordele. Ved at bruge et 5.000 m² renrumsprojekt (50 mm stenuldskerne, 0,5 mm dobbeltsidet farvebelagt stål) som eksempel, er en sammenlignende analyse vist nedenfor:
| Omkostningspost | Maskinfremstillet (stenuld) | Manuel (Stenuld) | Forskel |
|---|---|---|---|
| Materialeomkostninger (USD/m²) | 18.50 | 28.50 | 54 % |
| Transport og installation (USD/m²) | 9.30 | 7.50 | -19 % |
| Spildprocent (%) | 6-8 % | 2-3 % | Maskinfremstillet højere affald |
| Samlede omkostninger (USD/m²) | 30.80 | 38.90 | Maskinfremstillet ~21% lavere |
Renhedsydelse: Nøgleparametre for overfladebehandling og tætningsdesign
Renligheden ydeevne af maskinfremstillede renrumspaneler afhænger primært af overfladebehandlingsprocessen og tætningsdesignet af panelsamlinger. Brancheanbefalede nøgleindikatorer er som følger:
- Overfladebelægning : Standardkonfiguration er polyester bagemaling (PE), tykkelse ≥20μm; høj-efterspørgsel projekter bruger PVDF fluorocarbon coating (tykkelse ≥25μm), med kemisk reagens aftørring modstand overstiger 10.000 cyklusser;
- Overfladeruhed : Maskinfremstillede paneler af høj kvalitet opnår overfladeruhed Ra ≤0,8μm, modstår støvophobning og letter rengøring og desinfektion;
- Antibakteriel ydeevne : Valgfri antibakteriel belægning giver antibakteriel rate ≥99,9% mod Staphylococcus aureus og E. coli (antibakteriel aktivitetsværdi >6,0);
- Fugeforsegling : Maskinfremstillede paneler bruger typisk fjer-og-not-forbindelser eller centerplacerede tætningspakninger med neutralt skimmelbestandig silikoneforsegling, hvilket opnår luftlækage ≤0,5 m³/(h·m²) ved 100Pa differenstryk ;
- Antistatisk ydeevne : Når det bruges i elektronikfabrikkens renrum, skal overflademodstanden kontrolleres inden for 10⁶–10⁹ Ω, hvilket kan opnås ved at tilføje ledende materialer til belægningen.
For rene miljøer af høj standard såsom GMP-værksteder eller hospitalsoperationsstuer, anbefales det at vælge antibakterielt farvebelagt stål- eller rustfrit stålbeklædning (304/316L) og udfør lufttæthedstest på panelsamlinger regelmæssigt (hvert halvår).
Installation og konstruktion: Seks nøglekontrolpunkter til maskinfremstillede paneler på stedet
Installationskvaliteten af maskinfremstillede paneler påvirker direkte renrummets levetid og renhedseffektivitet. Følgende er seks vigtige kontrolpunkter på byggepladsen:
- Indkommende inspektion : Kontroller hvert panel for diagonal afvigelse (≤2 mm/m), overfladeridser (afvis hvis dybde >0,1 mm) og kantskader. Hvis skadesraten overstiger 3 %, anmod om erstatningslager;
- Opbevaringskrav : Maskinfremstillede plader skal opbevares fladt på tørt, plant underlag med stablehøjde ≤1,5m og træblokke nedenunder for at beskytte mod fugt. Udendørs opbevaring eller opbevaring på kanten er strengt forbudt;
- Skærespecifikationer : Feltskæring af panelbredde anbefales ikke til maskinfremstillede paneler. Længdeskæring kræver savklinger med høj hastighed, og afskårne kanter skal straks belægges med antirustmaling og forsegles med tætningsmiddel;
- Ophængspunkt layout : For loftspaneler skal ophængningspunktsafstand ≤1,2m, og ophængningspunkter være placeret nær panelets midterlinje. Hvert panel kræver ikke færre end 4 ophængningspunkter;
- Påføring af fugemasse : Brug neutral skimmelbestandig silikoneforsegling med fugebredde 3-5 mm og dybde ≥2 mm. Fuger skal renses før påføring, og fugemassen må ikke røres før hærdning;
- Beskyttelse af færdigt produkt : Efter installation skal paneler omgående dækkes med beskyttelsesfilm for at undgå ridser fra efterfølgende handler (f.eks. el, VVS, HVAC). Beskyttelsesfilm bør kun fjernes i den sidste fase før projektoverdragelse.
Ved at følge ovenstående kontrolpunkter kan maskinfremstillede renrumspaneler opnå en levetid på 8-10 år og samtidig opretholde en stabil renhedsydelse hele vejen igennem.
Anvendelsesomfang og begrænsninger for maskinfremstillede renrumspaneler
Maskinfremstillede renrumspaneler er bedst egnede til følgende scenarier:
- ISO Klasse 7 (Klasse 10.000) til ISO Klasse 8 (Klasse 100.000) elektroniksamlingsværksteder, fødevareemballagerum, generelle farmaceutiske støtteområder;
- Store renrumsfaciliteter på over 5.000 m² med høje krav til omkostningskontrol;
- Projekter med stramme tidsplaner, der kræver hurtig levering (maskinfremstillede panelledetider er typisk 7-10 dage kortere end manuelle paneler);
- Områder med lette ophængte laster (enkeltpunktshængende ≤30 kg), såsom standard belysningsarmaturer og letvægtskanaler.
Begrænsninger af maskinfremstillet renrumsrude Det inkluderer: ① Ikke egnet til områder med tung belastning med enkeltpunktshæng på over 50 kg; ② Ikke egnet til renrum, der kræver hyppig omkonfiguration (høj skadefrekvens under adskillelse/genmontering); ③ Begrænset bøjningsevne for ekstra lange paneler (>3,5 m); ④ I miljøer med høj luftfugtighed (>85 % relativ luftfugtighed) skal der vælges fugtbestandige kernematerialer såsom magnesiumoxysulfat - standard stenuldspaneler kan absorbere fugt og hænge ned . I praktisk ingeniørarbejde anbefales en hybrid strategi, der bruger både maskinfremstillede og manuelle paneler for at udnytte styrkerne ved hver.
- E-Mail: [email protected]
- Tel: +86 18968239620
- Address: Værelse nr. 905, He Yuan Mansion, nr. 382, Tianda Lane, Ningbo Southern Business District, Yinzhou Ningbo Kina
Vores produkter
Hurtige links
Kontakt os
? Copyright Zhejiang Kaisier Clean Technology Co.,Ltd.
Alle rettigheder forbeholdes.
 Custom Machine Made Cleanroom Panels Factory
Machine Made Cleanroom Panels Supplier
-
+86 18968239620
-
-
