
 da
Håndlavede renrumspaneler Manufacturer
Håndlavede renrumspaneler er en type forstærket komposit renrumspanel. Produktet er fremstillet ved hjælp af en kombination af semi-mekaniske og manuelle processer, hvilket giver mulighed for tilpassede længder og bredder i henhold til projektets krav. De kan samles og skilles ad flere gange, hvilket gør installationen bekvem og giver betydelige overordnede fordele.
Overflademateriale: Farvebelagt stålplade, galvaniseret stålplade, rustfri stålplade, antistatisk plade, korrosionsbestandig plade og andre specifikke renrumsmaterialer.
Indvendigt kernemateriale: Kernematerialet kan være stenuld, papir (aluminium) honeycomb, polyurethan (PU), polystyren (EPS), ekstruderet polystyren (PE), hul magnesiumoxidplade, siliciumstenplade, magnesiumoxysulfatplade, magnesiumoxidplade, gipsplade osv.
Strukturel ramme: Omkredsen bruger galvaniseret stålbåndskøl, aluminiumsprofilkøl eller plaststålkøl.
Produktegenskaber:
Håndlavede paneler tilbyder høj styrke, lydisolering, varmeisolering, termisk isolering, seismisk modstand, tilpassede dimensioner, praktisk tilslutning, nem adskillelse, skjult kernemateriale og praktisk konstruktion.
Specifikationer:
Farve stålpladetykkelse: generelt 0,426 mmt ~ 0,7 mmt;
Tykkelse: 50 mmt, 75 mmt, 100 mmt, 150 mmt, 200 mmt;
Bredde: Almindeligvis 1180 mm, 1150 mm, 980 mm, ikke-standardpaneler tilgængelige i enhver bredde;
Længde: Kan fremstilles efter krav;
Tilslutning: Bruger almindeligvis H-formet aluminium, H-formet stål og not-og-not-forbindelser.
Ansøgningsomfang:
Udbredt i renrumsindhegninger og lofter til højteknologisk elektronik, farmaceutiske produkter, kemikalier, fødevarer og andre industrier; industrianlæg, lagre, kølerum, ovne, klimaanlægs vægpaneler og andre renrumsanvendelser.
Produktvariant: Tilgængelig i stenuldsfarvede stålpaneler, magnesiumoxid stenuldsfarvede stålpaneler, hule magnesiumoxidfarvede stålpaneler, polyurethanfarvede stålpaneler, aluminium (papir) honeycomb-farvede stålpaneler, gipsstenuldsfarvede stålpaneler, siliciumstensfarvede stålpaneler og magnesiumoxysulfat-farvede stålpaneler. Særlige kernematerialer og specifikationer kan også fremstilles efter kundernes behov. Fysisk-kemiske egenskaber: Produktets ståloverflade har en polyesterbagt belægning af høj kvalitet, aluminium-zinkbelægning eller rustfri stålplade, hvilket giver god korrosionsbestandighed; kernematerialet kan tilpasses efter kundens krav.
Produktkategorier
-
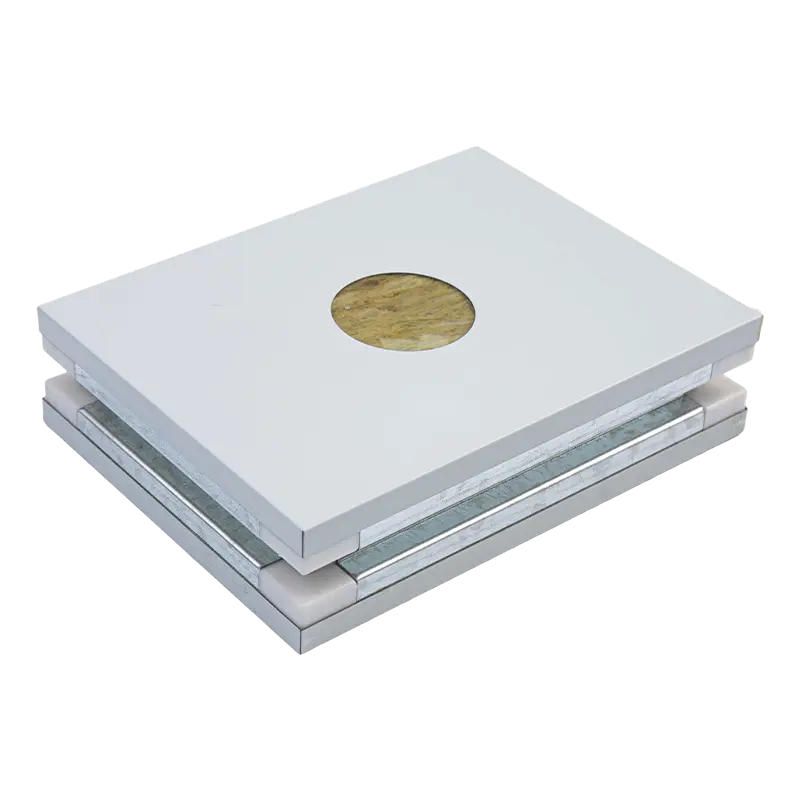
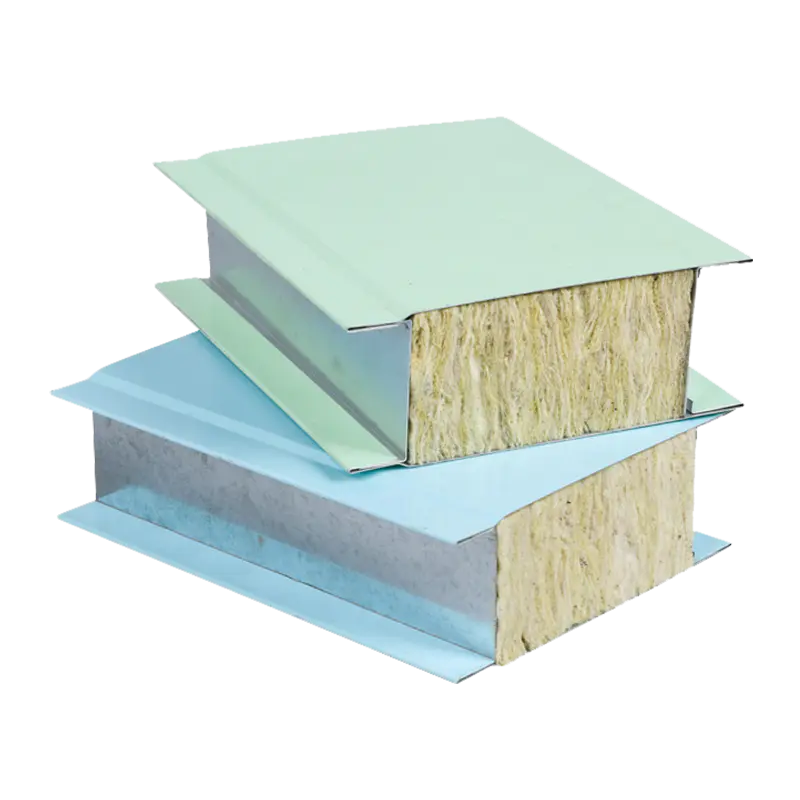
Stenuld manuel renrumspanel
Stenuld rene paneler er rene paneler lavet af stenuld. Stålpladerne og stenulden kombineres ved -
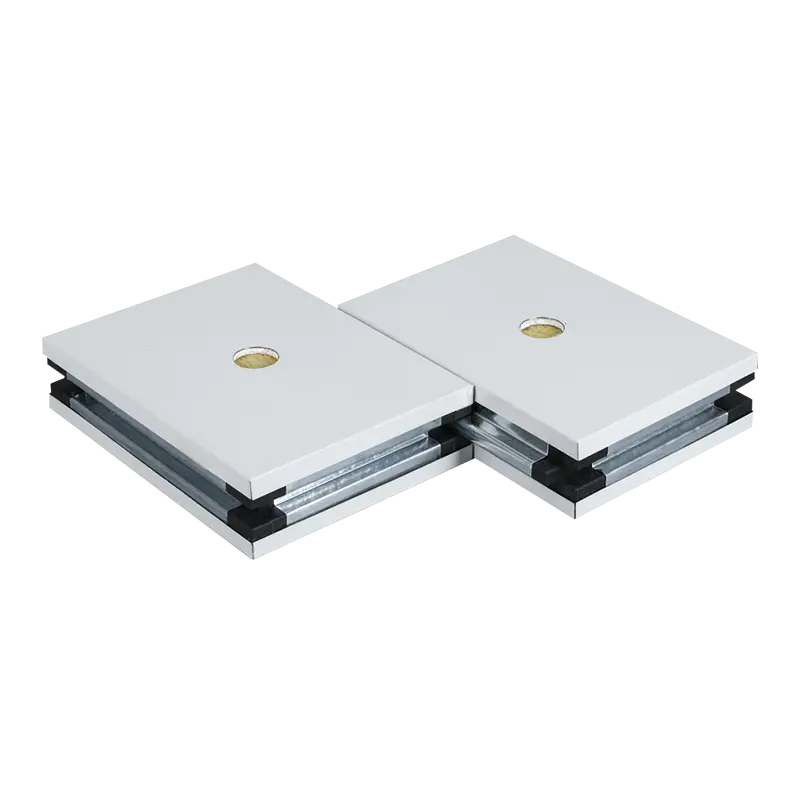
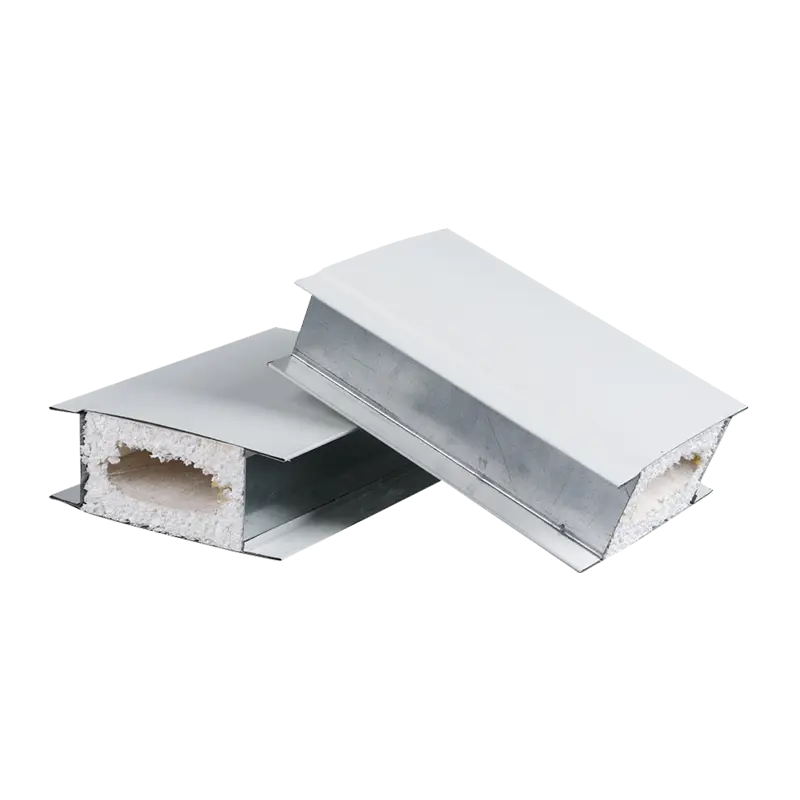
Magnesiumoxid stenuld Manuelt renrumspanel
Håndlavede magnesiumoxid stenulds-renrumspaneler bruger højkvalitets farvebelagte stålplader s -
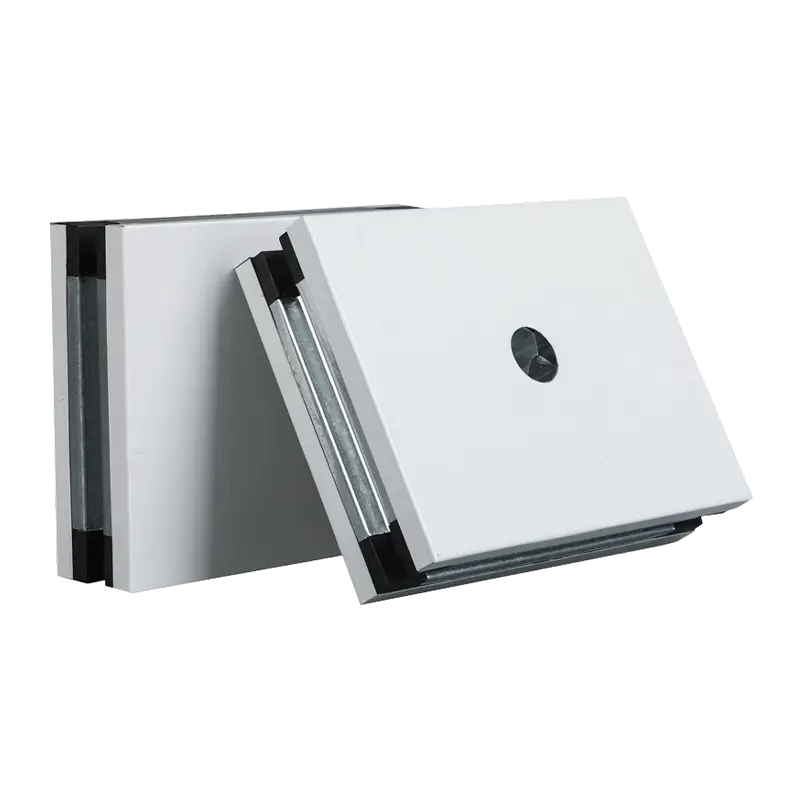
Aluminium Honeycomb Manual Cleanroom Panel
Håndlavede aluminium honeycomb renrumspaneler bruger højkvalitets farvebelagte stålplader som -
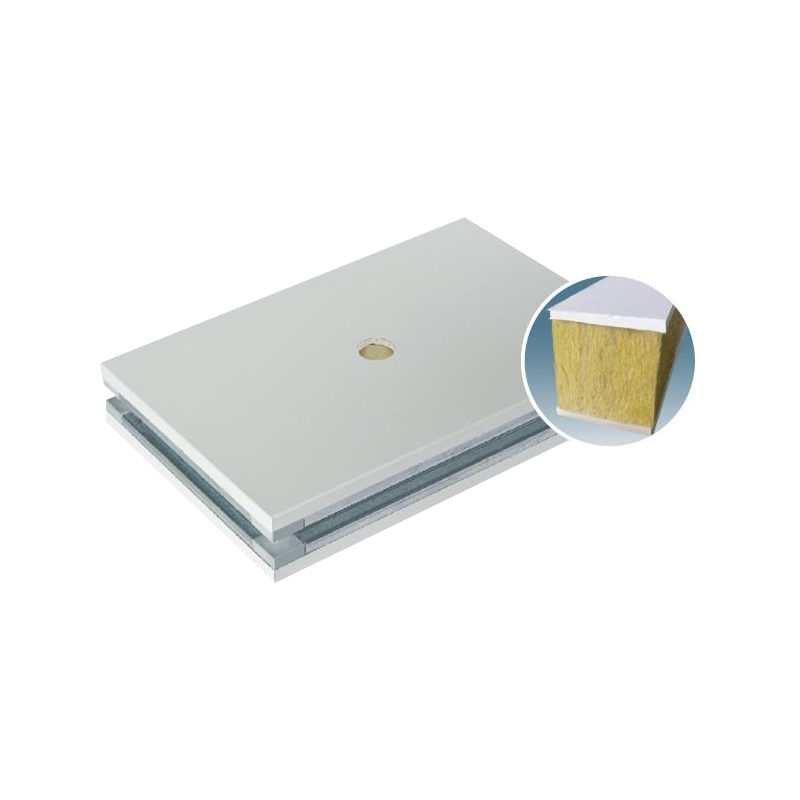
Manuelt renrumspanel af gipsstenuld
Panelerne har stålplader på begge sider og en koldtrukket profilramme (eller plastramme) rundt -
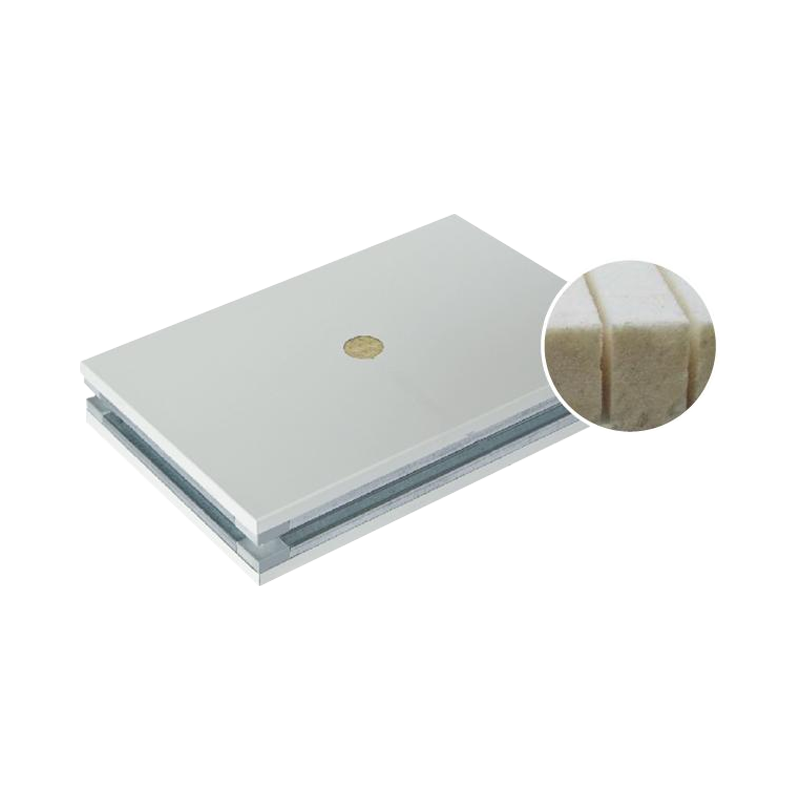
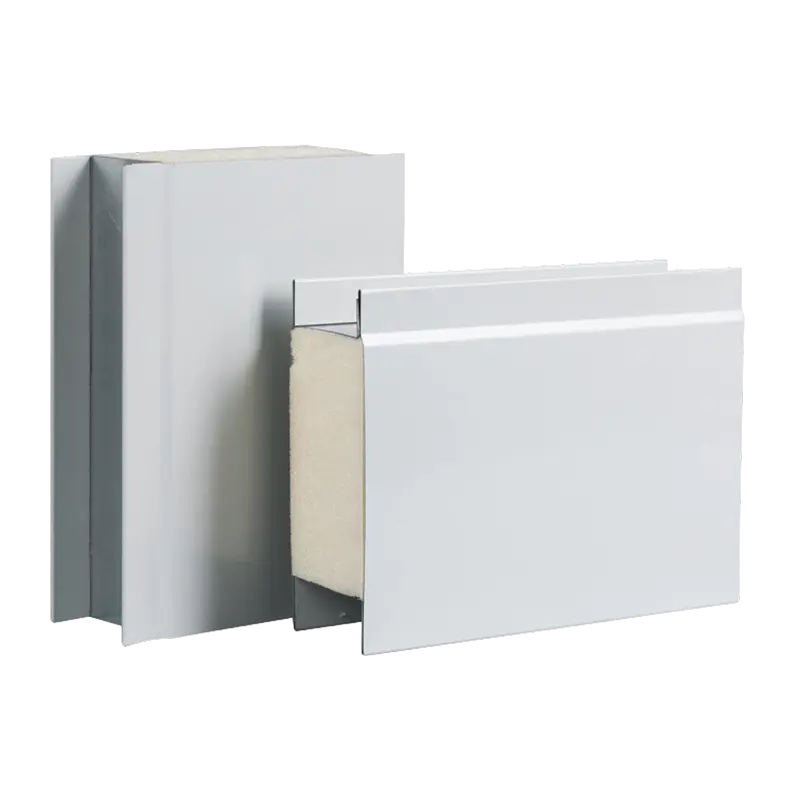
Manuelt renrumspanel af polyurethan
En anden type panel bruger polyurethan (PU) som kernemateriale, kombineret med galvaniserede (rus -
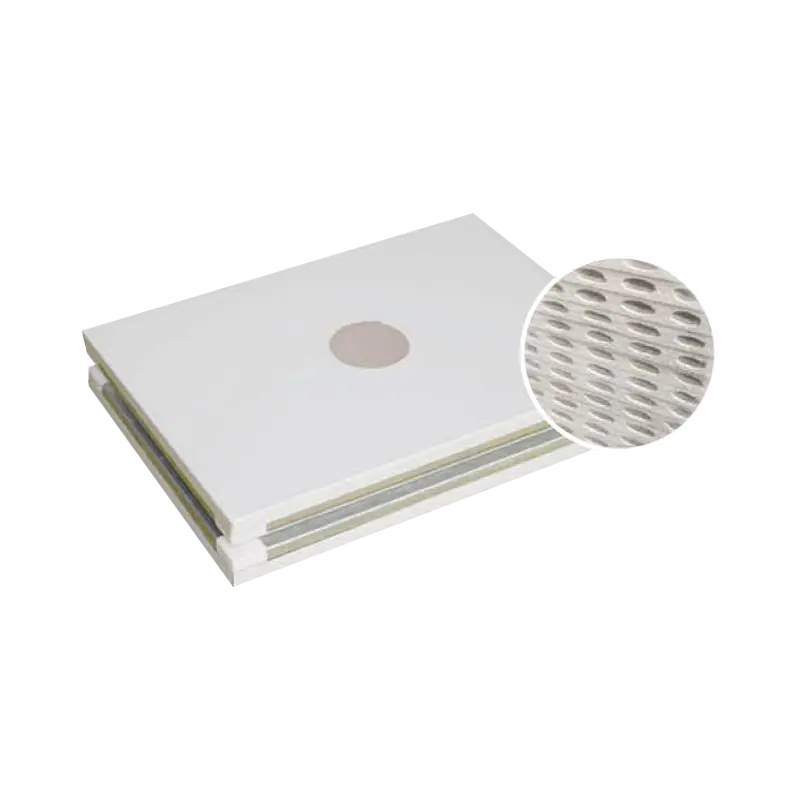
Magnesium oxysulfate manuel renrumspanel
Håndlavede magnesiumoxychlorid-renrumspaneler har en vandafvisningsgrad på mere end 98 %, defor
Om Kaisier
Kaisier renser Globe Tech Empowers i morgen
Zhejiang Kaisier Clean Technology Co.,Ltd. upholding the brand mission of "Kaisier Cleans the Globe, Tech Empowers Tomorrow", Zhejiang Kaisier Clean Technology Co., Ltd. and its Thai subsidiary are a technology-driven enterprise in the clean industry with a global layout. The company has built four modern production bases in China and Thailand, forming a "domestic coordination + international radiation" capacity network equipped with intelligent production lines and precision testing equipment to ensure stable and efficient supply.
We are a China OEM/ODM Håndlavede renrumspaneler Company and Håndlavede renrumspaneler Manufacturer, specialize in R&D, production and sales of a full range of clean panels, including color steel sandwich panels, rock wool clean panels and magnesium oxide clean panels, which can meet the stringent requirements of Class 100 to Class 300,000 air purification projects. Our products lead the world in fire resistance, antibacterial and antistatic performance, and are widely applied in high-end fields such as healthcare, electronics and food industries, providing one-stop services from solution design to after-sales support. With technological innovation as the core and the philosophy of "precision engineering for ultimate cleanliness", we are committed to delivering safe and reliable clean space solutions for global customers.
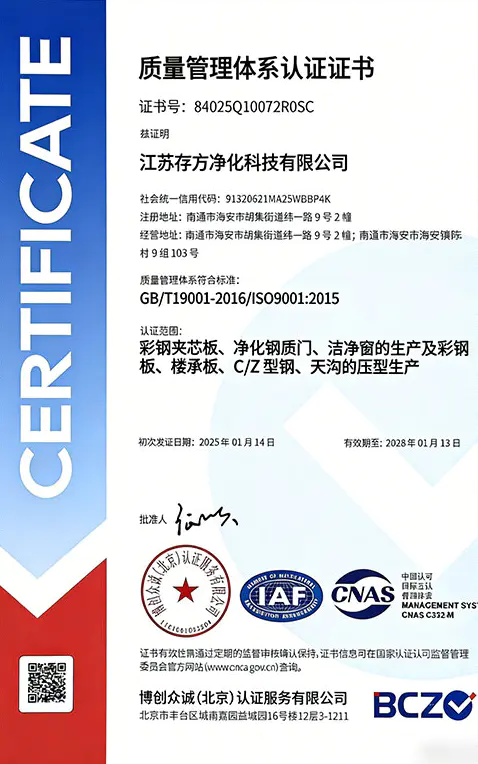
Hædersbevis
Vores seneste nyheder
Besked feedback
Håndlavede renrumspaneler Industry knowledge
I renrumsprojekter, der kræver høj bæreevne, høj planhed og gentagen demontering/genmontering, håndlavede renrumspaneler — med deres unikke perimeterforstærkede rammer og brugerdefinerede produktionsmuligheder — overgår de standard maskinfremstillede paneler betydeligt. Den klare konklusion er: For ISO Klasse 6 (Klasse 1.000) og derover rene zoner, hvor suspenderet belastning overstiger 50 kg/m², eller hvor hyppige proceslayoutændringer forventes, skal håndlavede renrumspaneler vælges . Selvom den oprindelige investering er omkring 30%-40% højere end maskinfremstillede paneler, er deres samlede livscyklusværdi (især i betragtning af eftermontering af renrum og produktionstab) overlegen. Det følgende giver en dybdegående teknisk reference fra fire dimensioner: strukturelle parametre, valg af kernemateriale, installationsforbindelser og sager fra den virkelige verden.
Struktur bestemmer ydeevne: Ramme og specifikationssystem af håndlavede paneler
Kerneegenskaben ved håndlavede renrumspaneler er perimeterforsegling ved hjælp af galvaniseret stålbånd, aluminiumslegering eller plast-stålkøl , der danner en lukket rammestruktur. Dette design tillader vilkårlig tilpasning af panellængde (typisk 2m–6m) og bredder ud over maskinfremstillede begrænsninger (almindelige bredder 1180 mm, 1150 mm, 980 mm; ikke-standardbredder kan tilpasses vilkårligt). Typisk ydeevne for forskellige tykkelser er vist nedenfor:
| Paneltykkelse (mm) | Anbefalet stålmåler (mm) | Bøjestyrke (MPa) | Enkeltpunkts hængende kapacitet (kg) | Applikationsscenario |
|---|---|---|---|---|
| 50 | 0,5-0,6 | ≥2,2 | 100 | Elektronikværkstedsskillevægge, generelle lofter |
| 75 | 0,6-0,7 | ≥3,0 | 150 | Farmaceutiske påfyldningsrum, hovedbærende FFU-lofter |
| 100 | 0,7-0,8 | ≥3,8 | 200 | Tungt udstyrsophæng, renrum med høj lufttæthed |
Vejledning til valg af kernemateriale: Anvendelsesscenarier for syv almindelige kernetyper
Kernematerialet i håndlavede renrumspaneler bestemmer brandmodstand, termisk isolering, styrke og omkostninger. En kvantitativ sammenligning af syv almindelige kernematerialer er vist nedenfor:
| Kernemateriale | Brandvurdering | Termisk ledningsevne (W/m·K) | relative omkostninger | Anbefalet anvendelse |
|---|---|---|---|---|
| Stenuld | Klasse A | 0.040 | Baseline | Farmaceutiske, elektronik, strenge brandkontrol områder |
| Honeycomb af aluminium | Klasse B1 | 0.080 | 50 % | Højbelastningslofter, halvlederrenrum |
| Magnesiumoxysulfat | Klasse A | 0.098 | 25 % | Fugtige miljøer, madværksteder, kølerum |
| Polyurethan (PU) | Klasse B1/B2 | 0.024 | 15 % | Temperaturkontrollerede renrum, projekter med høj energieffektivitet |
| Gips stenuldskomposit | Klasse A | 0.045 | 10 % | Hospitalets operationsstuer, rene korridorer |
| Papir honeycomb | Klasse B2 | 0.075 | -20 % | Midlertidige rene zoner, lavbudget ikke-bærende skillevægge |
Tilslutninger og installation: Tre almindelige ledteknikker
Tilslutningsmetoden for håndlavede renrumspaneler påvirker direkte renrums lufttæthed og konstruktionseffektivitet. De tre almindelige metoder er som følger:
- H-formet aluminium/stål tilslutning : Særlige H-profiler indsættes mellem paneler. Hurtig installationshastighed, velegnet til store skillevægge. Afstanden mellem H-profil og panel skal dog være ≤0,5 mm, og der skal placeres en tætningspakning inde i profilen. Typisk anvendelse: Klasse 10.000 zoneskillevægge i elektronikfabrikker.
- Fje-og-not-forbindelse : Panelkanter er formet til han-hun-parrende profiler med en integreret tætningspakning. Bedste lufttæthed, men kræver høj fremstillingspræcision. Tungedybden er typisk 8-12 mm. Denne tilslutningsmetode er bedst egnet til renrum i ISO klasse 6 og derover og opnår luftlækage ≤0,3 m³/(h·m²) @100Pa .
- Center tilslutning af aluminiumsramme : En aluminiumslegeringsramme er forudinstalleret mellem panelsamlinger, derefter dækket med en snap-on hætte. Denne forbindelse tillader tovejs adskillelse, hvilket letter senere udskiftning af udstyr, og er almindeligt anvendt i biofarmaceutiske værksteder.
Uanset tilslutningsmetoden, en neutral skimmelbestandig silikoneforsegling skal påføres ved panelsamlinger, med fugebredden kontrolleret til 3-5 mm, og den hærdede overflade skal danne en konkav bueform for at undgå støvophobning. For loftmonterede håndlavede paneler skal hvert ophængspunkt være placeret i den forstærkede rammeposition - boring af huller i midten af panelet til ophængning er strengt forbudt.
Real-World Case: Omkostningsfordele ved håndlavede paneler i eftermonteringsprojekter
Tag eftermonteringen af et pilotanlæg til en biofarmaceutisk virksomhed som et eksempel. Den originale skillevæg brugte maskinfremstillede stenuldspaneler. Da procesændringer krævede et nyt layout, blev næsten alle paneler kasseret under adskillelsen, og udskiftningsomkostningerne var cirka 62.000 USD. I modsætning hertil installerede et andet værksted i samme anlæg oprindeligt håndlavede aluminiumsbikagepaneler med H-formede aluminiumsforbindelser. Under en identisk eftermontering, 95 % af panelerne blev fuldstændigt adskilt og genbrugt, med kun 10 % affald og ny fugemasse påkrævet, hvilket reducerede eftermonteringsomkostningerne til ca. USD 16.500 . Dette viser tydeligt: for renrumsprojekter, hvor der forventes fremtidige renoveringer, kan den ekstra initiale investering i håndlavede paneler (ca. 35 %) genoprettet efter blot én eftermontering .
Derudover er skadesraten under transport for overdimensionerede håndlavede paneler (enkeltpanel >4 meter) kun en tredjedel af skadesraten for maskinfremstillede paneler (ca. 2 % vs. 6 %). Takket være den perimeter stålbåndsbeskyttelse er kantskader under håndtering på stedet også væsentligt reduceret. I betragtning af totalt installationsspild, rekonfigurationsfleksibilitet og langsigtet holdbarhed, håndlavede renrumspaneler er blevet de facto-standarden for højspecifikke renrumssystemer.
Ofte stillede spørgsmål (FAQ) om håndlavede renrumspaneler
1. Hvor mange gange kan håndlavede renrumspaneler skilles ad og samles igen uden at gå på kompromis med ydeevnen?
Ifølge industritest og reel projektfeedback, håndlavede paneler med H-formet aluminium eller midterste aluminiumsrammeforbindelser kan skilles ad og samles igen 3-5 gange under normal drift samtidig med at den originale lufttæthed og mekaniske egenskaber bevares. Nøglen er at udskifte tætningspakninger og påføre tætningsmiddel igen hver gang. Fjeder-og-not-tilslutningspaneler tillader lidt færre cyklusser (ca. 2-3 gange), fordi not-og-fjær-kanterne kan opleve mikrodeformation efter gentagen isætning og fjernelse. For F&U-laboratorier eller pilotanlæg, der kræver hyppige layoutændringer, anbefales håndlavede paneler til forbindelse med aluminium med honeycomb-kerne i midten.
2. Hvad er den faktiske prisforskel mellem håndlavede og maskinfremstillede renrumspaneler?
Brug af 50 mm tyk stenuldskerne med 0,5 mm dobbeltsidet farvebelagt stål som eksempel: maskinfremstillede paneler koster ca. USD 28-36/m² , mens håndlavede paneler (med omkredsforsegling af galvaniseret stålbånd) koster ca USD 42-52/m² — håndlavede paneler er omkring 30%-50% højere. Men når man indregner transportaffald (håndlavet 2%-3% vs. maskinfremstillet 5%-8%), installationseffektivitet og fremtidige eftermonteringsomkostninger , for projekter, der forventes at vare mere end 5 år eller med potentiel rekonfiguration, giver håndlavede paneler faktisk bedre total livscyklusværdi. For avancerede renrum (ISO-klasse 6 og derover) er håndlavede paneler allerede industriens standard, og prisforskellen er ikke længere den primære beslutningsfaktor.
3. Kan længden og bredden af håndlavede renrumspaneler tilpasses vilkårligt? Er der nogen begrænsninger?
En af de største fordele ved håndlavede paneler er dimensionsfleksibilitet:
- Bredde : Almindelige bredder 1180 mm, 1150 mm, 980 mm; ikke-standard bredder kan tilpasses vilkårligt inden for 300 mm-1500 mm;
- Længde : Typisk 2m–6m; nogle producenter kan producere op til 8 m eller endda 12 m (kræver yderligere afstivninger);
- Begrænsninger : Når længde-til-bredde-forholdet overstiger 5:1, anbefales det at øge rammetykkelsen eller tilføje indvendige ribber; ellers kan der forekomme sideværts bøjning under transport og installation. Tykkelse (50–200 mm) og stålmåler (0,426–0,8 mm) kan også tilpasses efter projektkrav.
4. Hvordan kan håndlavede renrumspaneler undgå korrosion i fugtige omgivelser (f.eks. fødevareværksteder, kølerum)?
Til miljøer med høj luftfugtighed eller hyppige afvaskningsmiljøer anbefales følgende kombination af foranstaltninger: ① Brug 304 eller 316 rustfrit stålbeklædning (tykkelse ≥0,5 mm) eller PVDF-belagt farvestål med høj holdbarhed; ② Vælg magnesiumoxysulfat eller polyurethankerne for at undgå fugtabsorbering af stenuld og hængende; ③ Opgrader perimeterforseglingen fra galvaniseret stål til aluminiumslegering eller rustfrit stål; ④ Brug skimmelbestandig fugemasse til alle samlinger med en glat, ikke-absorberende hærdet overflade . Med denne konfiguration kan håndlavede paneler opnå en levetid på mere end 10 år i kølemiljøer med 85 % relativ luftfugtighed og temperaturer på 5–15°C, hvorimod standard galvaniserede stålbåndede håndlavede paneler kan udvise kantkorrosion inden for 2–3 år under samme forhold.
5. Hvordan kan jeg vurdere, om produktionskvaliteten af håndlavede renrumspaneler er acceptabel? Hvad er de vigtigste acceptpunkter på stedet?
Accept på stedet bør fokusere på følgende fem punkter:
- Visuel inspektion : Ingen tydelige ridser, farvevariationer eller bobler på overfladen. Ridser dybere end 0,1 mm bør afvises;
- Dimensionel tolerance : Længde/bredde afvigelse ≤±2 mm, diagonal afvigelse ≤2 mm/m, tykkelsesafvigelse ≤±0,5 mm;
- Rammestyrke : Perimeterstålbånd skal være tæt bundet til kernen; at trykke på rammen i hånden bør ikke vise betydelig elastisk bevægelse;
- Kernedensitet : Stenulds- eller magnesiumoxysulfatkerner bør ikke have hulrum eller delaminering. Tjek ved at trykke og lytte — tomrum frembringer en mærkbart hul lyd;
- Peel styrke test : Klæbestyrken mellem stålplade og kerne skal være ≥0,06 MPa. Simpel felttest: lirke et lille hjørne med en klinge; hvis kernematerialet klæber til stålpladen i stedet for at adskilles rent, er det acceptabelt.
- E-Mail: [email protected]
- Tel: +86 18968239620
- Address: Værelse nr. 905, He Yuan Mansion, nr. 382, Tianda Lane, Ningbo Southern Business District, Yinzhou Ningbo Kina
Vores produkter
Hurtige links
Kontakt os
? Copyright Zhejiang Kaisier Clean Technology Co.,Ltd.
Alle rettigheder forbeholdes.
 OEM/ODM Håndlavede renrumspaneler Company
Håndlavede renrumspaneler Manufacturer
-
+86 18968239620
-
-
